Produits
bande de ressort d'acier inoxydable de 0.05mm

bande de ressort d'acier inoxydable de 0.05mm

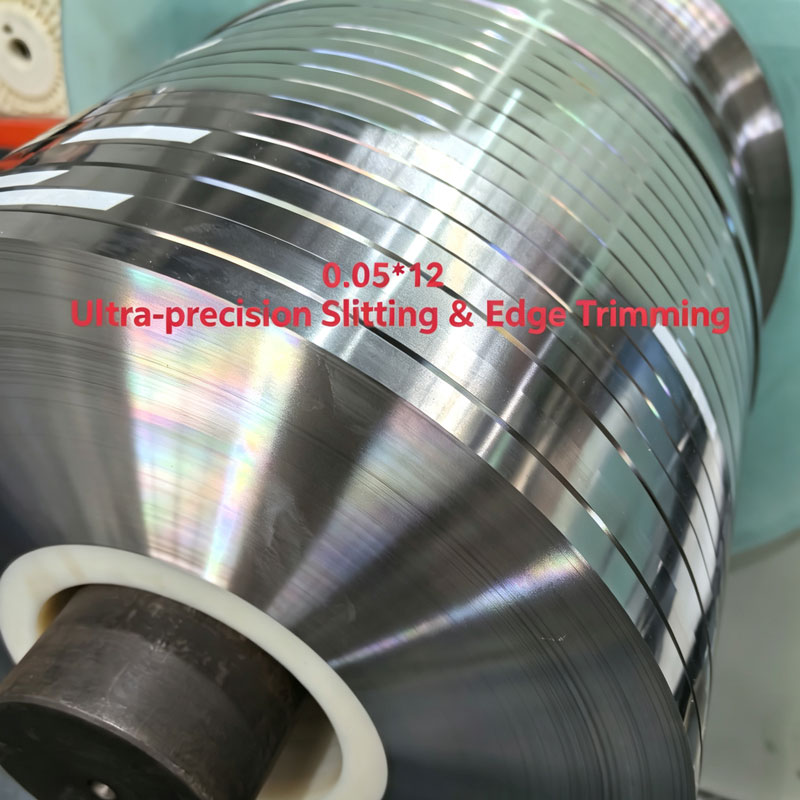
La bande à ressort en acier inoxydable de 0,05 mm de Qihong est roulée à 0,050 mm nominal avec une bande de ±0,002 mm, fendue de 2 à 300 mm de large dans une trempe 1/4H à H pour les contacts, les cales et les ressorts plats. Le fabricant de Ningbo tempère, refend et signale la dureté sur chaque bobine.

    Les dessins indiquent 0,05 mm et les presses ne sont pas d'accord. À ce calibre, le chiffre nominal est une bande plutôt qu'un fait : la tolérance est de quelques pour cent de la section, une bavure peut représenter un dixième de celle-ci, et le propre enroulement de la bobine laisse une courbure qui fait surface comme une erreur d'alimentation à deux mètres de distance.bande de ressort d'acier inoxydable de 0.05mmde Qihong est laminée, trempée et refendue à Ningbo, en Chine, selon une bande de microns indiquée au lieu d'une convention d'usine, de sorte que la pièce est conçue autour de chiffres que vous pouvez mesurer à l'arrivée.

    50 µmsection nominale ±2 µmbande étalon, convenue par commande 119 g/m²à 300 mm de largeur

    Pourquoi 0,05 mm

    La plage de trempe du ressort sur cette ligne commence à 0,05 mm et s'étend jusqu'à 3,0 mm, tandis que la plage de feuilles s'étend de 0,01 à 0,30 mm et couvre la même jauge dans l'autre sens. Voici donc la couture : la section la plus fine encore traitée comme une bande, et le point où les modes de rupture cessent d'être métallurgiques et commencent à être dimensionnels.

    1. La jauge est une bande, pas un nombre.À 0,050 mm, une fenêtre de ±0,002 mm signifie que la section se déplace de 4 % d'une bobine à l'autre. Une presse installée sur le côté bas de cette bande et alimentée par le côté haut modifie sa hauteur de fermeture plus que ce que la plupart des outils progressifs tolèrent.
    2. Le grain devient une fraction de la section.À la granulométrie ASTM 8, le grain moyen est d'environ 22 µm, soit près de la moitié de l'épaisseur. La pièce n'a que deux ou trois grains de profondeur, donc la dispersion entre les chaleurs est métallurgique plutôt qu'un défaut de roulement, et aucun contrôle de jauge ne la supprime.
    3. La bavure rivalise avec l'épaisseur.Cinq micromètres sont invisibles sur 0,30 mm et représentent ici 10 % de la section, c'est pourquoi l'état des bords est classé sous forme de nombre sur cette jauge et laissé à la convention sur une bande plus lourde.
    4. Le jeu de bobines est réalisé par enroulement et non par roulage.La section mince prend une courbure permanente à cause de sa propre tension sur l'enrouleur, et le diamètre du noyau de la bobine en décide.
    5. La masse est faible, la longueur est longue.Avec une largeur de 300 mm, la bande pèse environ 119 g par mètre, donc une bobine de 100 kg mesure environ 840 m. Bon pour une production ininterrompue, impitoyable si les dix premiers mètres sont faux.

    Rien de tout cela n’est un défaut du matériau. C'est la physique d'une section de 50 µm, et c'est pourquoibande de ressort d'acier inoxydable de 0.05mmdoit être spécifié par bande de jauge, hauteur de bavure et bobine construite ensemble plutôt que par nom de qualité uniquement.

    Mathématiques de tolérance

    Une tolérance de ±0,01 mm est banale sur une bande de 0,5 mm et impossible ici : elle serait de 20 % de la section. La tolérance ne signifie quelque chose qu’en tant que part du nominal, et cette part est ce qui fixe le prix de cette jauge.

    Jauge nominale Groupe typique Part de section
    0,50 mm ±0,010 mm 2,0%
    0,20 mm ±0,005mm 2,5%
    0,10 mm ±0,003 mm 3,0%
    0,05 mm ±0,002 mm 4,0%
    1. Couronne.Un moulin laisse le centre légèrement plus lourd que les bords. Sur bande épaisse, c'est une question de planéité ; ici c'est une question de jauge, car la différence entre le centre et le bord peut s'approcher de toute la bande de tolérance.
    2. Chute des bords après la refente.Des cisailles à refendre plutôt que des coupes, et le dernier demi-millimètre de chaque bord peut s'amincir. C'est important sur des largeurs de 2 à 10 mm où les bords représentent une grande partie du visage.
    3. Excentricité du rouleau.Apparaît sous la forme d'une onde périodique en épaisseur le long de la bobine, avec une longueur d'onde égale à la circonférence du rouleau de travail. Une lecture micrométrique prise à un moment donné le manquera complètement.
    4. La mesure elle-même.Un micromètre manuel doté d'enclumes plates comprime légèrement la fine bande et donne une lecture faible ; une jauge à poids mort ou sans contact ne le fait pas. Demandez de quel instrument provient le chiffre du certificat avant de comparer deux fournisseurs.
    Écrivez la tolérance sous forme de bande plus une méthode de mesure, par exemple « 0,050 mm ±0,002 mm, mesuré à mi-largeur par une jauge sans contact ». Un simple "0,05 mm" sur un bon de commande sera satisfait par tout fournisseur de la manière qui lui convient, et le débat ensuite porte sur l'interprétation et non sur la qualité.

    Maintenir 4 % sur 50 µm est un problème de laminage et de contrôle de tension plutôt qu'un problème d'inspection, c'est pourquoibande de ressort d'acier inoxydable de 0.05mmest cité avec la bande attachée à la jauge et confirmé par bobine au lieu d'être promis comme chiffre de catalogue.

    Dureté à la jauge

    La dureté est normalement indiquée par un seul chiffre. À 0,05 mm, il s'agit d'abord d'une décision métrologique, car l'empreinte doit s'insérer à l'intérieur de la section avant que la lecture ait un sens.

    1. Load change la réponse.À HV 550, une empreinte de 0,1 kgf mesure environ 18 µm de diamètre et environ 6 µm de profondeur, soit un huitième de la section, ce que la norme ASTM E384 accepte car l'épaisseur dépasse 1,5 fois la diagonale. Le même matériau testé à 1 kgf nécessite une diagonale de 58 µm et donc 87 µm de section, donc le test est ici invalide quelle que soit l'impression de l'instrument.
    2. Citez la charge avec la valeur.HV 550 à HV0,1 et HV 550 à HV1 sont des affirmations différentes concernant la même bobine. Un certificat sans charge n’est comparable à rien.
    3. Travaux de traction sur toute la section.Aucun échantillon usiné ne peut être fabriqué à partir de 50 µm, le test est donc une bande de traction sur la largeur fournie, et le résultat dépend de la largeur de l'échantillon et de l'alignement des pinces. Demandez la largeur utilisée.
    4. Vérifiez sur toute la largeur, pas seulement le long de celle-ci.Le recuit et le laminage de trempe laissent tous deux les bords et le centre légèrement écartés. Trois lectures, deux bords et le milieu, vous en disent plus qu'un seul chiffre au centre.
    5. Attendez-vous à une dispersion plus large que sur une bande épaisse.Deux ou trois grains dans la section signifient que l'empreinte peut atterrir sur un joint de grain ou à l'intérieur d'un grain, et l'écart entre les lectures est dû au comportement réel du matériau plutôt qu'à une erreur de l'opérateur.

    La solution pratique est une ligne de bon de commande qui nomme la méthode : dureté en HT avec la charge indiquée, testée en trois positions sur la largeur, rapportée par bobine. Cela tournebande de ressort d'acier inoxydable de 0.05mmen un matériau que votre inspection à réception peut effectivement rejeter, ce qui est le seul type de spécification qui mérite d'être rédigé.

    La fiche technique

    Les chiffres ci-dessous sont la fenêtre de travail de cette jauge. Tout ce qui est en dehors d'eux est cité individuellement plutôt que promis à partir d'un tableau.

    Article Spécification
    Jauge nominale 0,05 mm (0,050 mm) ; 0,05 à 3,0 mm disponible dans la même série
    Tolérance d'épaisseur ±0,002 mm typique à ce calibre, bande convenue par commande
    Largeur Fente de 2 à 300 mm ; plus étroit ou plus large selon accord
    Notes 201, 301, 304, 316L, 631, 430
    Caractère Recuit, 1/4H, 1/2H, 3/4H, H
    Rapport de dureté HV à une charge indiquée (HV0.1 ou HV0.2), trois positions sur toute la largeur
    Résistance à la traction 1 100 à 2 100 MPa dans les états durs, confirmés par nuance et par état
    Platitude 0,03 mm/m ou mieux sur la bobine refendue finie
    Surface 2B, BA, brossé, poli ; huilé ou sec comme spécifié
    Bord Fente, bord arrondi ou ébavuré à une hauteur de bavure indiquée
    Formulaire de livraison Bobine, bobine oscillante, longueur coupée
    Poids de la bobine Réglez-le sur la capacité de votre dérouleur ; environ 840 m pour 100 kg à 300 mm
    Normes ASTM, AISI, GB, JIS, DIN, BS, EN ; certificat d'usine par lot
    Attestation Système qualité ISO 9001, SGS ; Documentation RoHS sur demande
    Commande minimale Norme de 100 kg ; Longueur d'essai de 5 à 20 kg pour qualification d'outils
    Trois lignes font l'essentiel du travail sur l'enquête : la bande de jauge avec sa méthode de mesure, la hauteur de bavure avec laquelle vous pouvez vivre et le poids de bobine que votre dérouleur peut transporter. Tout le reste peut être ajusté après la première bobine ; ces trois-là décident si la première bobine fonctionne ou non.

    La largeur mérite un second regard avant que le dessin ne soit figé. Plus la fente est étroite, plus la part de la face occupée par le bord cisaillé est grande : sur une pièce de 2 mm de large, la moitié de la face peut être affectée par le bord, ce qui laisse très peu de métal de base pour supporter la charge. Il s’agit d’une décision de conception plutôt que d’achat. Envoyez le format vierge fini avec la demande afinbande de ressort d'acier inoxydable de 0.05mmest indiqué à la largeur dont l'outil a réellement besoin.

    Bord et bavure

    Une bavure est une hauteur, et sur une fine bande, une hauteur est un pourcentage. Cinq micromètres sur 0,30 mm représentent 1,7% de la section et disparaissent en passe d'ébavurage ; cinq micromètres ici font 10 %, et cela devient la chose la plus haute de la pièce.

    1. Bord fenduest la valeur par défaut et la moins chère. Il porte un bord roulé d'un côté et une bavure de l'autre, et le côté de la bavure doit être nommé sur le dessin afin que l'outil puisse le placer à l'intérieur du coude ou à l'écart d'un contact glissant.
    2. Bord arrondienlève le coin pointu en le rasant ou en le roulant. Il coûte un laissez-passer, protège les opérateurs et les matrices et constitue le choix habituel pour les pièces manipulées en vrac ou alimentées via un rail de guidage.
    3. Ébavuré à une hauteur indiquéeest la seule version qui peut être inspectée. « Ébavuré » à lui seul signifie des choses différentes selon les magasins ; "bavure inférieure à 3 µm mesurée à 200x" est un critère.
    4. Chute de borddu cisaillement amincit la fraction extérieure d’un millimètre. Sur une bande de 2 mm de large, cela fait un quart du visage, et cela apparaît plus tard comme une zone molle qui ne tiendra pas un pli.
    5. Les marques de manipulation sont les autres bavures.Une rayure sur 50 µm est une entaille, et une entaille sur un ressort est une origine de fatigue. Les enroulements entrelacés et les gants au dérouleur comptent plus sur cette jauge que sur toute autre de la gamme.

    L'état des bords est la variable la moins chère à changer et la plus coûteuse à découvrir tardivement, car un problème de bavure est généralement détecté par la presse du client plutôt que par la ligne de refendage. Nommer le bord et la hauteur des bavures sur la commande est ce qui restebande de ressort d'acier inoxydable de 0.05mmd'être un matériau qui ne fonctionne que sur le propre échantillon du fournisseur.

    Construction de bobine

    Une fine bande rappelle comment elle a été enroulée. La tension sur l'enrouleur, le diamètre du noyau et la façon dont les tours s'empilent laissent tous une forme dans la bobine dont la presse hérite, et à 50 µm, cette forme a autant d'influence que la trempe.

    1. Jeu de bobinesest un arc longitudinal qui apparaît lorsque la bande est déroulée. Elle provient de la tension d'enroulement et du diamètre du noyau, et elle est réduite par un noyau plus gros et une tension plus faible plutôt que par un nivellement ultérieur, car un nivellement sur cette jauge coûterait de la dureté.
    2. Arbalèteest une courbure dans le sens de la largeur, généralement héritée du broyeur et amplifiée par le refendage. Cela apparaît comme une pièce qui oscille sur une plaque plate et comme un emplacement vierge incohérent dans une matrice.
    3. Télescopiquese produit lorsque les tours glissent latéralement pendant le remontage. L'entrelacement ou le guidage des bords l'empêchent ; rien ne le répare une fois que cela s'est produit pendant le transport.
    4. Enroulement oscillantpose la bande d'avant en arrière sur une large bobine, ce qui supprime presque entièrement le jeu de bobines et permet de continuer un long trajet sans changement de bobine. C'est la forme de livraison habituelle pour les largeurs étroites et les grandes longueurs.
    5. Le poids de la bobine est une décision de manipulation.Une bobine de 100 kg à cette jauge représente plus de 800 m de matériau : moins de changements de bobine et un parcours ininterrompu plus long, mais plus de poids à soulever et plus de perte si le bord est endommagé pendant le transport.
    6. L'emballage fait partie du cahier des charges.Du papier résistant à l'humidité, un intercalaire et une palette fumigée protègent un bord qu'une seule marque de sangle peut abîmer.

    Spécifier la construction de la bobine n'est pas un détail pour le commis à l'expédition ; c'est la dernière étape du processus qui décide si le matériau arrive suffisamment à plat pour être alimenté. Le laminage, la trempe et le refendage se trouvent dans une seule usine dans la zone de haute technologie de Ningbo, c'est pourquoibande de ressort d'acier inoxydable de 0.05mmpeut être enroulé selon le diamètre du noyau et le poids de la bobine que votre dérouleur fonctionne réellement.

    FAQ

    QEst-ce que 0,05 mm est encore en bande ou déjà en feuille ?

    AEn termes commerciaux, c’est les deux, et c’est exactement pourquoi cela suscite des controverses. Les feuilles sont cataloguées d'environ 0,01 à 0,30 mm et les bandes de 0,05 à 3,0 mm, de sorte qu'une section de 50 µm se trouve dans les deux catalogues et peut être citée à partir de deux lignes de production différentes. Ces lignes ne se comportent pas de la même manière : elles fonctionnent à des tensions différentes, sont coupées à partir de différentes largeurs de bobines principales et maintiennent des bandes de tolérance différentes, de sorte que la bobine qui arrive a un ensemble différent et un bord différent selon celui qui l'a fabriquée. Rien de tout cela n'est visible sur la boîte. Demandez quelle ligne produira votre bobine et quelle bande cette ligne tient. Sur ce site la série ressort-trempé commence à 0,05 mm et la série ultra-fine couvre 0,01 à 0,1 mm, c'est pourquoi une même référence peut revenir avec deux cotations très différentes.

    QQuelle tolérance peut-on vraiment tenir à cette jauge ?

    ALa bande normale est d'environ ±0,002 mm, et une bande plus serrée peut être discutée pour une largeur et une qualité spécifiques plutôt que promise en général. Deux choses font évoluer la réponse. Le premier est la largeur : une bobine large avec un long espace entre les rouleaux est plus difficile à tenir qu'une bande fendue étroite, car la couronne et l'excentricité ont plus d'espace à montrer. La seconde est la méthode de mesure, puisqu'un micromètre à main et une jauge sans contact ne conviendront pas au micromètre. Dites-nous le groupe dont votre assemblage a besoin et l'instrument avec lequel vous le vérifierez, et le devis sera rédigé par rapport à cette paire plutôt que par rapport à un numéro de catalogue.

    QLe certificat donne-t-il la résistance à la traction ou la dureté ?

    ALes deux peuvent être rapportés, mais ils proviennent de tests différents et l’un d’eux est bien plus fiable sur lame mince. La traction est mesurée sur une éprouvette en bande de section complète, le résultat dépend donc de la largeur de l'éprouvette et de l'alignement de la pince et présente une plus grande dispersion à 50 µm. La dureté est plus rapide, locale et moins chère, mais valable uniquement si la charge est indiquée et que la section est au moins 1,5 fois la diagonale du retrait. Pour une acceptation de routine, nous mettrons la dureté en HT à une charge indiquée sur chaque bobine, et la traction sur la bobine de qualification ou sur demande. Si votre dessin nécessite une bande de traction, dites-le au stade de la demande afin que le calendrier des tests soit intégré au prix au lieu d'être ajouté par la suite.

    QPouvez-vous fournir cette jauge en intégralité ?

    AOui, et c'est la température souhaitée par la plupart des acheteurs, car une pièce de 50 µm est généralement un contact, une cale ou un ressort plat qui doit supporter une charge sans trop de déplacements. La limite n'est pas la dureté elle-même mais ce que la pièce doit survivre par la suite. Un matériau entièrement dur à cette jauge n'a presque aucune réserve de formage, donc toute courbure au-delà d'un rayon peu profond doit être conçue avant le durcissement, ou la pièce doit être fabriquée à partir d'un état plus doux. Dites-nous le plus petit rayon de courbure sur le dessin et la déflexion que voit la pièce ; cette paire, et non le numéro de dureté, décide si H est le bon choix ou si 1/2H tiendra la même charge avec une courbure réalisable.

    QQuelle est la longueur d’une bobine et comment est-elle enroulée ?

    ALa longueur découle de la largeur, car les bobines sont enroulées jusqu'à un poids que votre dérouleur peut soulever. Avec une largeur de 300 mm, la bande pèse environ 119 g par mètre, donc une bobine de 100 kg fait environ 840 m ; avec une largeur de 50 mm, le même poids dépasse 5 000 m. Les largeurs étroites sont normalement fournies avec un enroulement oscillant sur une bobine, ce qui supprime le jeu de bobines et permet un fonctionnement continu, tandis que les matériaux plus larges se présentent sous la forme d'une bobine conventionnelle sur un noyau dimensionné pour réduire la courbure nécessaire. Donnez-nous le poids maximum de la bobine que votre dérouleur gère et la longueur que vous souhaitez entre les changements, et l'enroulement sera réglé pour correspondre plutôt qu'à notre canette standard.

    QQuel bord dois-je commander pour une pièce aussi fine ?

    ABord fendu si la pièce est masquée et que le bord disparaît dans la garniture, car il s'agit de l'option la moins coûteuse et la bavure peut être orientée loin de la face de travail. Bord arrondi si la bande est avancée dans un guide, manipulée en vrac ou touche un contact glissant, car un bord roulé ne rasera ni l'outil ni l'opérateur. Ébavuré à une hauteur indiquée si le bord reste une surface fonctionnelle, ce qui est courant sur les ressorts de contact où la bavure repose contre une pièce d'accouplement. Sur 50 µm, la bavure représente un dixième de la section, cela vaut donc un trait sur le dessin et une conversation avant de fendre la bobine.

    QPuis-je tester une courte longueur avant de m'engager sur une commande complète ?

    AOui, une longueur d'essai d'environ 5 à 20 kg est normale pour la qualification d'un outil, contre un minimum standard d'environ 100 kg. L'essai est roulé et refendu selon le même calendrier que l'ordre de production, ce qui est le seul moyen par lequel son comportement prédit le volume, et il peut être refend à la largeur de production afin qu'il s'exécute sur l'outil réel plutôt que sur une presse de laboratoire. Envoyez la largeur du flan, l'état et le bord que vous avez l'intention d'utiliser, et l'essai sera construit selon cette combinaison. Les résultats d'un essai de coupe sur une largeur différente ne vous disent pas grand-chose à ce calibre, car le partage des carres et le cambre changent tous deux avec la largeur.

    envoyer une demande
    Informations de contact
    Pour toute demande concernant nos produits ou notre liste de prix, veuillez nous laisser votre e-mail et nous vous contacterons dans les 24 heures.
    X
    Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
    RejeterAccepter